

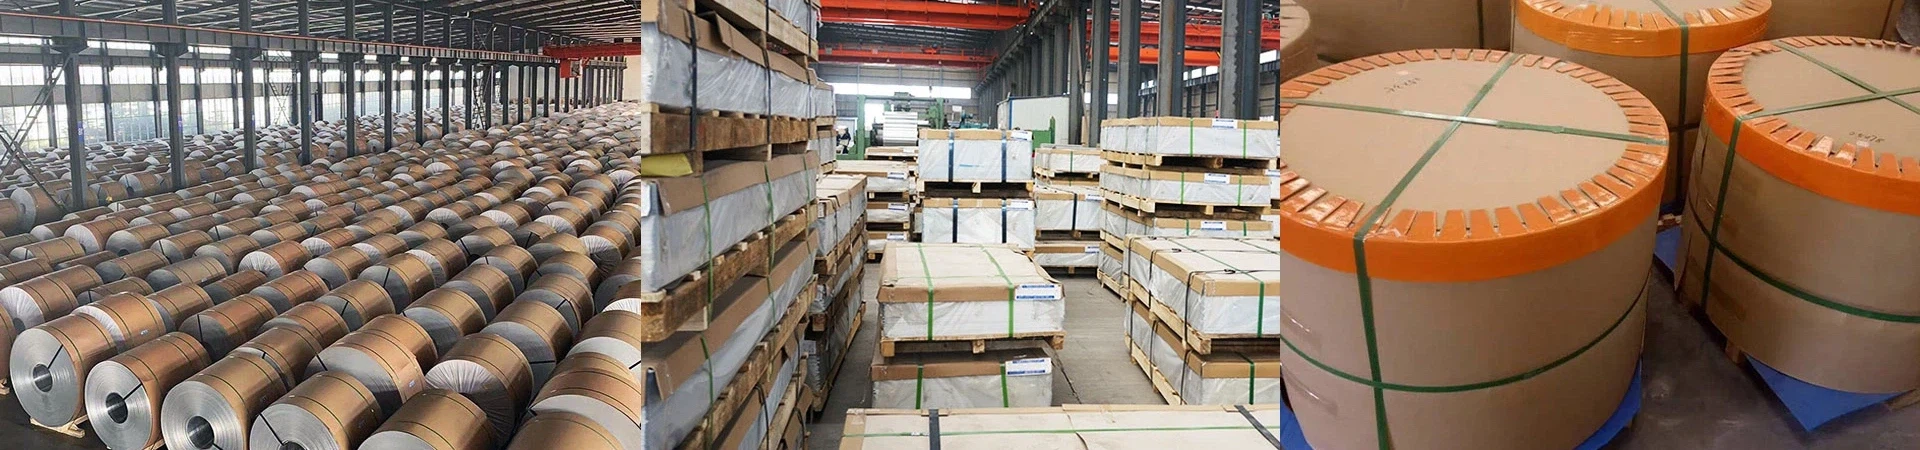
डबल फ़ॉइल के उत्पादन में, एल्यूमीनियम फ़ॉइल के रोलिंग को रफिंग, रोलिंग, फिनिशिंग तीन प्रक्रियाओं में विभाजित किया जाता है, प्रक्रिया के दृष्टिकोण से, रोलिंग निकास मोटाई से मोटे तौर पर विभाजित किया जा सकता है, सामान्य विभाजन निकास मोटाई से अधिक है या {0}} के बराबर। 0 रफिंग के लिए 5 मिमी, रोल के बीच के लिए निकास की मोटाई 0.013 ~ 0.05, निकास की मोटाई 0.013 मिमी से कम एकल शीट का तैयार उत्पाद और परिष्करण प्रक्रिया के तैयार उत्पाद के लिए डबल संयुक्त के तैयार उत्पाद को रोल किया गया। रफ रोलिंग और एल्यूमीनियम शीट और स्ट्रिप रोलिंग विशेषताएँ समान हैं, नियंत्रण की मोटाई मुख्य रूप से रोलिंग बल और तनाव के बाद पर निर्भर करती है, रफिंग प्रसंस्करण दर की मोटाई बहुत छोटी है, इसकी रोलिंग विशेषताएँ एल्यूमीनियम शीट की रोलिंग से पूरी तरह से अलग हैं और पट्टी, एल्यूमीनियम पन्नी रोलिंग की विशेष विशेषताओं के साथ, इसकी विशेषताएं मुख्य रूप से निम्नलिखित पहलू हैं:
(1) एल्यूमीनियम शीट और स्ट्रिप रोलिंग। एल्यूमीनियम शीट और पट्टी को पतला बनाने के लिए मुख्य रूप से रोलिंग बल पर निर्भर होता है, इसलिए प्लेट की मोटाई का स्वचालित नियंत्रण एजीसी नियंत्रण मोड के मुख्य निकाय के लिए एक निरंतर रोल गैप है, भले ही रोलिंग बल बदलता हो, किसी भी समय रोल गैप को समायोजित करें ताकि एक निश्चित मूल्य बनाए रखने के लिए रोल गैप को शीट और पट्टी की लगातार मोटाई के साथ भी प्राप्त किया जा सके। एल्यूमीनियम पन्नी को बारीक रोल करने के लिए रोल करना, एल्यूमीनियम पन्नी की मोटाई के कारण बहुत पतला होता है, रोलिंग, रोलिंग बल को बढ़ाता है, ताकि प्लास्टिक विरूपण का उत्पादन करने के लिए रोल की जाने वाली सामग्री की तुलना में रोल लोचदार विरूपण उत्पन्न करना आसान हो, लोच रोल फ़्लैटनिंग को नजरअंदाज नहीं किया जा सकता है, एल्युमीनियम फ़ॉइल के रोलिंग में रोलर के रोल फ़्लैटनिंग निर्णय की लोच, रोलिंग बल रोल्ड शीट की तुलना में कम रहा है जैसे रोलिंग एल्युमीनियम फ़ॉइल रोलिंग की भूमिका आम तौर पर निरंतर दबाव में होती है रोलर के बिना रोल की स्थिति सीम, एल्यूमीनियम पन्नी की मोटाई को समायोजित करने के लिए मुख्य रूप से पीछे के तनाव और रोलिंग गति को समायोजित करने पर निर्भर करता है।
(2) स्टैक्ड रोलिंग । 0 से कम मोटाई के लिए। 012 मिमी (मोटाई का आकार और काम के रोल का व्यास) बहुत पतली एल्यूमीनियम पन्नी, रोल की लोच के कारण, एकल रोलिंग विधि के साथ चपटा होता है बहुत मुश्किल है, इसलिए डबल रोलिंग विधि का उपयोग करें, यानी, दो फ़ॉइल प्लस स्नेहक के बीच में, और फिर रोलिंग विधि के लिए एक साथ रोल करें (जिसे स्टैक्ड रोलिंग के रूप में भी जाना जाता है)। स्टैक्ड रोलिंग न केवल एक रोलिंग कर सकती है, बल्कि बहुत पतली एल्यूमीनियम पन्नी का उत्पादन नहीं कर सकती है, बल्कि टूटे हुए टेप की संख्या को भी कम कर सकती है, श्रम उत्पादकता में सुधार कर सकती है, इस प्रक्रिया का उपयोग बड़े पैमाने पर उत्पादित किया जा सकता है 0.006 मिमी ~ 0.03 एकल-पक्षीय प्रकाश एल्यूमीनियम पन्नी का मिमी।


(3) गति प्रभाव. एल्यूमिनियम फ़ॉइल रोलिंग प्रक्रिया, रोलिंग प्रणाली के साथ फ़ॉइल की मोटाई में ढाल के पतले होने की घटना को गति प्रभाव कहा जाता है। गति प्रभाव के तंत्र की व्याख्या के लिए अभी तक गहन अध्ययन नहीं किया गया है, गति प्रभाव के कारणों को आम तौर पर निम्नलिखित तीन पहलू माना जाता है:
(1), कार्य रोल और रोलिंग सामग्री के बीच घर्षण की स्थिति में परिवर्तन, रोलिंग गति में वृद्धि के साथ, चिकनाई तेल की मात्रा बढ़ाने के लिए, ताकि रोल और रोलिंग सामग्री के बीच स्नेहन में परिवर्तन हो। घर्षण का गुणांक कम हो जाता है, तेल फिल्म मोटी हो जाती है, और एल्यूमीनियम पन्नी की मोटाई फिर पतली हो जाती है।
(2), मिल में ही परिवर्तन। मिल के बेलनाकार बियरिंग के उपयोग से, रोलिंग गति में वृद्धि के साथ, रोल नेक बियरिंग में तैरने लगेगा, जिससे लोड किए गए रोल के साथ परस्पर क्रिया करने वाले दोनों एक-दूसरे के विपरीत दिशा में आगे बढ़ेंगे।
(3), सामग्री को नरम करने की प्रक्रिया करते समय विरूपण को रोल किया जाता है। हाई-स्पीड एल्यूमीनियम फ़ॉइल रोलिंग मिल की रोलिंग गति बहुत अधिक है, रोलिंग गति में वृद्धि के साथ, तापमान के रोलिंग विरूपण क्षेत्र को उच्च खोलने के लिए, धातु के विरूपण क्षेत्र की गणना के अनुसार तापमान 200 डिग्री तक बढ़ सकता है, के बराबर एक मध्यवर्ती पुनर्प्राप्ति एनीलिंग, इस प्रकार लुढ़का हुआ सामग्री प्रसंस्करण की नरम घटना का कारण बनती है।


