

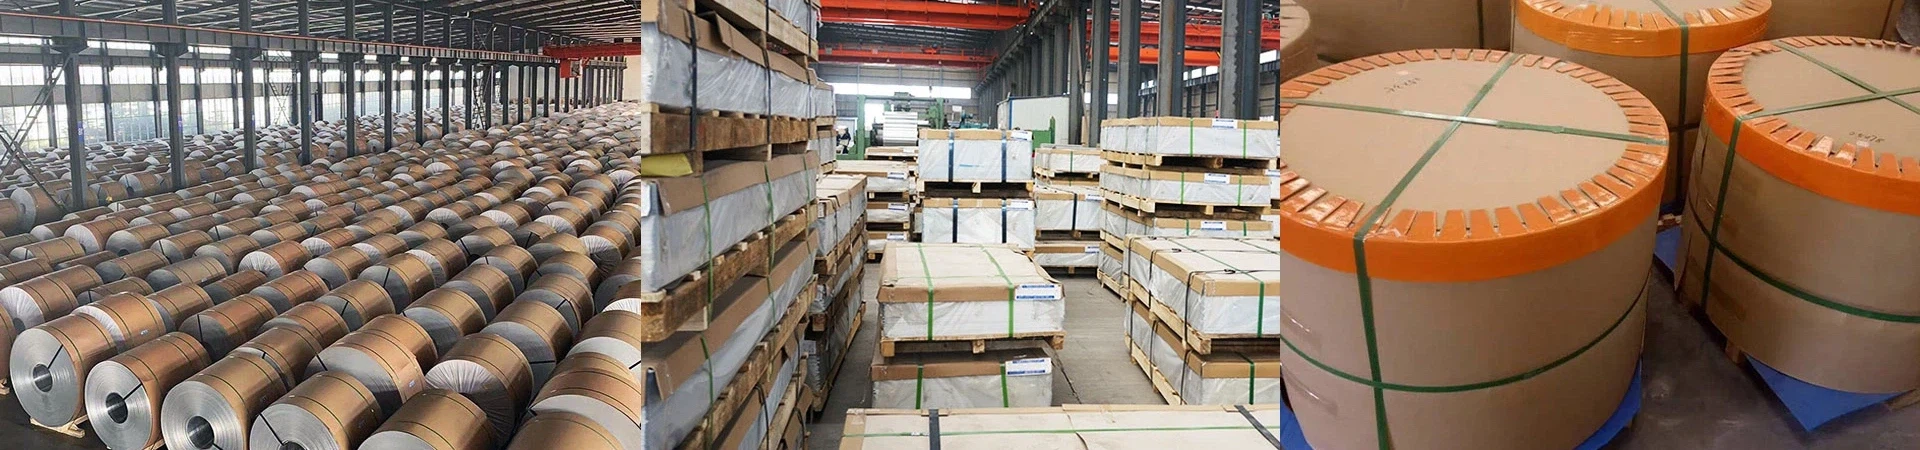
जो प्रोसेसर कई गेजों में 5083 एल्यूमीनियम कॉइल खरीदते हैं, वे अक्सर पूछते हैं कि क्या गेज स्वयं बदलता है कि सामग्री पर काम करना कितना कठिन है। ऐसा होता है, और इसके कारण आंशिक रूप से यांत्रिक और आंशिक रूप से धातुकर्म हैं: एक ही मिश्र धातु के 0.5 मिमी कुंडल और 5 मिमी कुंडल को अलग-अलग उपकरणों पर संभाला जाता है, अलग-अलग टूलींग के साथ बनाया जाता है और विभिन्न मापदंडों के साथ वेल्ड किया जाता है।
संक्षिप्त उत्तर: मोटाई प्रक्रिया विंडो को बदल देती है
हाँ, . 5083 एक अल {{1}एमजी मिश्र धातु है जिसमें लगभग 4.0-4.9% मैग्नीशियम होता है, और वह मैग्नीशियम इसे तेजी से कठोर बनाता है और बनने के बाद तेजी से ठीक हो जाता है। जैसे-जैसे गेज बढ़ता है, झुकने और बनाने वाले भार किसी दिए गए मोड़ त्रिज्या के लिए मोटाई के वर्ग के साथ लगभग बढ़ते हैं, स्प्रिंगबैक बढ़ता है, और न्यूनतम मोड़ त्रिज्या जिसे क्रैकिंग के बिना हासिल किया जा सकता है वह एक वास्तविक बाधा बन जाती है। पतले कॉइल को लंबाई में काटना और रोल करना आसान होता है, लेकिन सपाट रखना कठिन होता है क्योंकि यह कम तापीय और यांत्रिक इनपुट पर विकृत हो जाता है।
गेज बैंड और प्रत्येक में क्या परिवर्तन
| गेज बैंड | विशिष्ट स्वभाव | प्रसंस्करण फोकस |
|---|---|---|
| 0.20 - 0.80 मिमी | O, H111 | काटना, समतल करना, रोल बनाना; सपाटपन और गड़गड़ाहट नियंत्रण हावी है |
| 0.80 - 3.0 मिमी | O, H111, H112 | ब्लैंकिंग, प्रेस{{0}ब्रेक बेंडिंग, एमआईजी या टीआईजी वेल्डिंग; मध्यम स्प्रिंगबैक |
| 3.0 - 6.0 मिमी | H112, H116, H321 | भारी गठन भार, वेल्ड के लिए किनारे की तैयारी, उच्च प्रेस टन भार |
| 6.0 - 80 मिमी | H112, H116, H321 | कॉइल के बजाय प्लेट: थर्मल कटिंग, मशीनिंग, कोई ठंडा निर्माण नहीं |
मैकेनिकल संपत्ति की आवश्यकताएं शीट और प्लेट के लिए एएसटीएम बी209/बी209एम का पालन करती हैं, समुद्री ग्रेड एएसटीएम बी928 द्वारा कवर किए जाते हैं; EN 485-2 यूरोपीय प्रणाली में यही उद्देश्य पूरा करता है। न्यूनतम मान टेम्परेचर के अनुसार भिन्न होते हैं, इसलिए 5083-H116 या H321 कॉइल को उसी गेज के O टेम्परेचर कॉइल की तुलना में उच्च न्यूनतम तन्यता और उपज ताकत के खिलाफ ऑर्डर किया जाएगा, जो स्वयं गठन व्यवहार में बदलाव का एक कारण है।
धातुकर्म क्यों मायने रखता है
कार्य-सख्त करने की दर.ठोस घोल में मौजूद मैग्नीशियम ठंड में कमी के दौरान तेजी से ताकत बढ़ाता है, इसलिए कोई भी अतिरिक्त निर्माण चरण शेष लचीलापन का उपभोग करता है। सख्त तापमान पर वितरित कुंडल में झुकने के लिए कम लम्बाई बची होती है।
स्प्रिंग बेक।5083 में कोई स्पष्ट उपज नहीं है {{1}बिंदु बढ़ाव और प्रत्यास्थ रूप से ठीक हो जाता है, इसलिए बनाने वाले उपकरण अधिक झुके हुए होने चाहिए। सुधार मोटाई और उपज शक्ति दोनों के साथ बढ़ता है।
न्यूनतम मोड़ त्रिज्या.एक दुकान के शुरुआती बिंदु के रूप में, नरम ओ तापमान लगभग एक से दो गुना मोटाई के एक तंग त्रिज्या को सहन करता है, जबकि कठोर तापमान को काफी बड़ी त्रिज्या और अक्सर एक अनुप्रस्थ मोड़ रेखा की आवश्यकता होती है।
अवशिष्ट तनाव और उदासी.मोटे कॉइल रोलिंग और कॉइलिंग से अधिक अवशिष्ट तनाव को संग्रहीत करते हैं, इसलिए स्लिटिंग और थर्मल कटिंग इसे धनुष, मोड़ या कैम्बर के रूप में जारी कर सकते हैं।
अनिसोट्रॉपी।रोलिंग बनावट मोड़ और व्यवहार की दिशा को {{0}निर्भर बनाती है; लुढ़कने की दिशा में मुड़े हुए हिस्से, उसके साथ मुड़े हुए हिस्सों की तुलना में अधिक आसानी से टूटते हैं।
संवेदीकरण.समुद्री तापमान में 5083 का उपयोग सेवा में लगभग 65 डिग्री सेल्सियस से ऊपर नहीं किया जाना चाहिए, और सीमा पर वर्षा से बचने के लिए वेल्डिंग हीट इनपुट को नियंत्रित करना होगा जो संक्षारण प्रतिरोध को कम करता है।
गेज द्वारा उपकरण और टूलींग
संभालना.कुंडल का वजन और बाहरी व्यास, अकेले गेज नहीं, डिकॉयलर और मैंड्रेल क्षमता निर्धारित करें; भारी कॉइल्स को बड़े अनकॉइलर और अधिक मजबूत एज गाइड की आवश्यकता होती है।
समतल करना।सतह पर निशान लगाए बिना कॉइल सेट को हटाने के लिए पतले गेज को छोटे {{0}व्यास, ऊंचे {{1}रोल{2}गिनती लेवलर की आवश्यकता होती है; मोटे गेज को अधिक रोल की बजाय अधिक रोल बल की आवश्यकता होती है।
काटना।चाकू की निकासी आम तौर पर मोटाई के प्रतिशत के रूप में निर्धारित की जाती है, इसलिए प्रत्येक गेज परिवर्तन के लिए टूलींग परिवर्तन की आवश्यकता होती है; गलत निकासी से गड़गड़ाहट और किनारों में दरारें पैदा होती हैं।
काटना.मध्यम गेज तक कतरनी अच्छी तरह से काम करती है; जैसे-जैसे मोटाई बढ़ती है लेजर और प्लाज़्मा कटिंग कम कुशल हो जाती है क्योंकि मिश्र धातु गर्मी को तेजी से दूर ले जाती है, और नाइट्रोजन सहायता के साथ वॉटरजेट या उच्च - पावर लेजर को अक्सर लगभग 6 मिमी से ऊपर पसंद किया जाता है।
गठन.गेज के साथ ब्रेक टन भार, डाई त्रिज्या और स्नेहक चयन सभी पैमाने को दबाएं; तनावग्रस्त कुंडल के लिए, निर्माण को एक से अधिक चरणों में पूरा करने की आवश्यकता हो सकती है।
वेल्डिंग.5083 को 5183 या 5356 भराव के साथ वेल्ड किया गया है; मोटे हिस्सों को ग्रूव्ड जोड़ की तैयारी और मल्टी{3}पास प्रक्रियाओं की आवश्यकता होती है, जबकि पतली शीट के जलने और विकृत होने का खतरा होता है।
मिश्रितगेज उत्पादन के लिए व्यावहारिक दिशानिर्देश
स्वभाव को जानबूझकर निर्दिष्ट करें: बनने वाले भागों के लिए O या H111, H116, H321 या H112 जहां ताकत और संक्षारण प्रतिरोध निर्माण क्षमता से अधिक मायने रखते हैं।
एक निश्चित व्यावसायिक सहनशीलता मानने के बजाय खरीद आदेश पर उद्धृत मानक के अनुसार मोटाई और सपाटता सहनशीलता को सत्यापित करें।
प्रत्येक गेज परिवर्तन के साथ स्लिटिंग और लेवलिंग टूलिंग बदलें, और सेटिंग्स रिकॉर्ड करें ताकि परिणाम दोहराए जा सकें।
टूल डिज़ाइन में स्प्रिंगबैक की अनुमति दें और अंतिम के बजाय पहले कॉइल पर सत्यापन करें।
वेल्डिंग के दौरान ताप इनपुट कम रखें, और समुद्री तापमान के लिए लगभग 65 डिग्री सेल्सियस से ऊपर की सेवा से बचें।
किनारों को होने वाले नुकसान और डेंट से बचाने के लिए कॉइल्स को उनके साइड में गद्देदार सपोर्ट पर रखें, जो बाद में दरारें बनने के रूप में दिखाई देता है।
अक्सर पूछे जाने वाले प्रश्नों
प्रश्न: क्या विभिन्न मोटाई के 5083 एल्यूमीनियम कॉइल को संसाधित करने की कठिनाई में कोई अंतर है?
हाँ। मोटे कॉइल्स को अधिक शक्तिशाली बनाने, काटने और संभालने वाले उपकरण, बड़े मोड़ त्रिज्या और अधिक स्प्रिंगबैक मुआवजे की आवश्यकता होती है, जबकि पतले कॉइल्स सपाटता, विरूपण और किनारे की क्षति के प्रति अधिक संवेदनशील होते हैं।
प्रश्न: 5083 एल्यूमीनियम कॉइल्स की प्रसंस्करण कठिनाई में कौन से कारक योगदान करते हैं?
कुंडल की मोटाई, तापमान और इसलिए उपज की ताकत, भाग के आकार की जटिलता, उपकरण की स्थिति और स्नेहक की पसंद सभी योगदान करते हैं।
प्रश्न: कठिनाई का प्रबंधन कैसे किया जा सकता है?
फॉर्मिंग ऑपरेशन के साथ स्वभाव का मिलान करके, गेज के लिए टूलींग आकार का उपयोग करके, चाकू की निकासी और मोड़ त्रिज्या को अनुशंसित सीमा के भीतर रखकर, और एल्यूमीनियम हैंडलिंग अभ्यास पर ऑपरेटरों को प्रशिक्षण देकर।
प्रश्न: क्या मोटी कुंडलियाँ हमेशा मजबूत होती हैं?
भौतिक दृष्टि से नहीं. मोटाई से तैयार भाग की कठोरता और भार क्षमता बढ़ जाती है, लेकिन मिश्र धातु की ताकत संरचना और स्वभाव से आती है, अनुभाग आकार से नहीं।
प्रश्न: क्या मोटाई वेल्डेबिलिटी को प्रभावित करती है?
हाँ। पतली शीट के जलने और विकृत होने का खतरा होता है, जबकि मोटे हिस्सों के लिए जोड़ की तैयारी और बहु-प्रक्रिया प्रक्रियाओं की आवश्यकता होती है; भराव धातु और ताप इनपुट का गेज से मिलान होना चाहिए।
प्रश्न: नए कॉइल गेज को संसाधित करने से पहले क्या जांच की जानी चाहिए?
मोटाई और सपाटता सहनशीलता, तापमान और यांत्रिक संपत्ति प्रमाणपत्र, कुंडल सेट, किनारे की स्थिति और उस गेज के लिए आवश्यक टूलींग सेटिंग्स।


